چطور کار میکند
توقفات، نه ساعتهای کارکرد، پول میخورند. این راهکار داده خام دستگاه را به سه عدد تبدیل میکند: چند درصد زمان در دسترس بود، با چه سرعتی کار کرد و چند درصد سالم بود — و دلیل هر ثانیه از دسترفته.
فرآیند اجرا
شناخت منبع داده هر دستگاه
کنتور PLC، جریانسنج، سیگنال خشک، یا ورود اپراتور. برای هر دستگاه تصمیم میگیریم داده از کجا میآید و چه چیزی را نمیتوان اندازه گرفت.
تعریف مدل توقف
دلایل توقف در دو سطح با مسئول مشخص: خرابی تجهیز، کمبود مواد، تنظیمات، برنامهریزی. همین درخت، پایه تصمیم مدیریت میشود.
محاسبه OEE با تقویم واقعی
دسترسپذیری × عملکرد × کیفیت، بر مبنای تقویم شیفتها و زمان برنامهریزیشده؛ نه ۲۴ ساعت سرگردان.
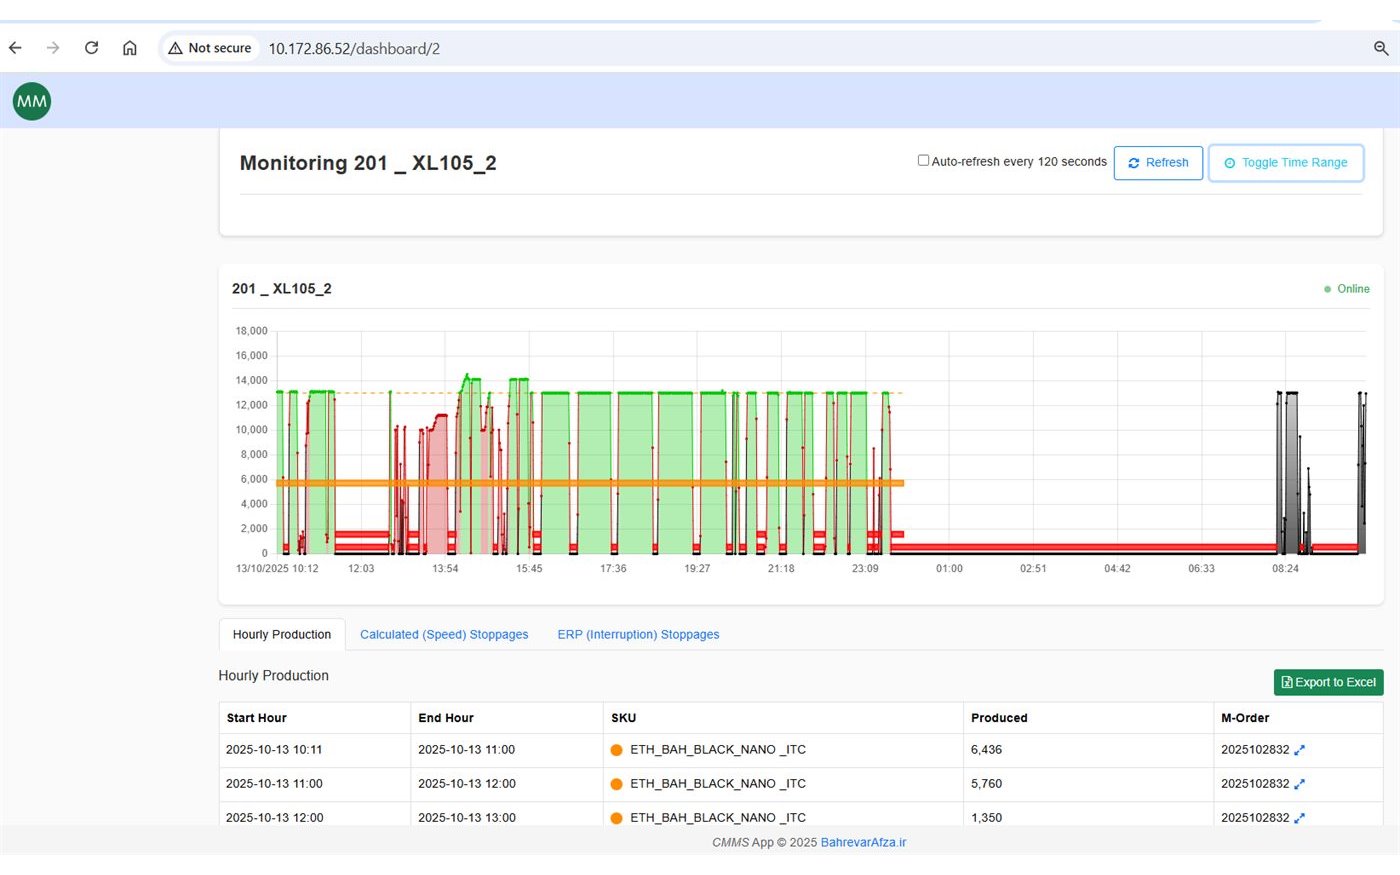
داشبورد زمان واقعی
روی نمایشگر سالن و در پنل مدیر: وضعیت لحظهای هر دستگاه، توقف جاری و دلیلش، و راندمان شیفت.
انتقال کارکرد به ERP
کارکرد و توقفات به ماژول تولید و نت راهکاران میرود؛ دیگر کارکرد و ثبت نت دو دنیای جدا نیستند.
گزارشهای تحلیلی
پارتو دلایل توقف، مقایسه خطها و شیفتها، روند ماهانه و اثر هر اقدام اصلاحی روی عدد.
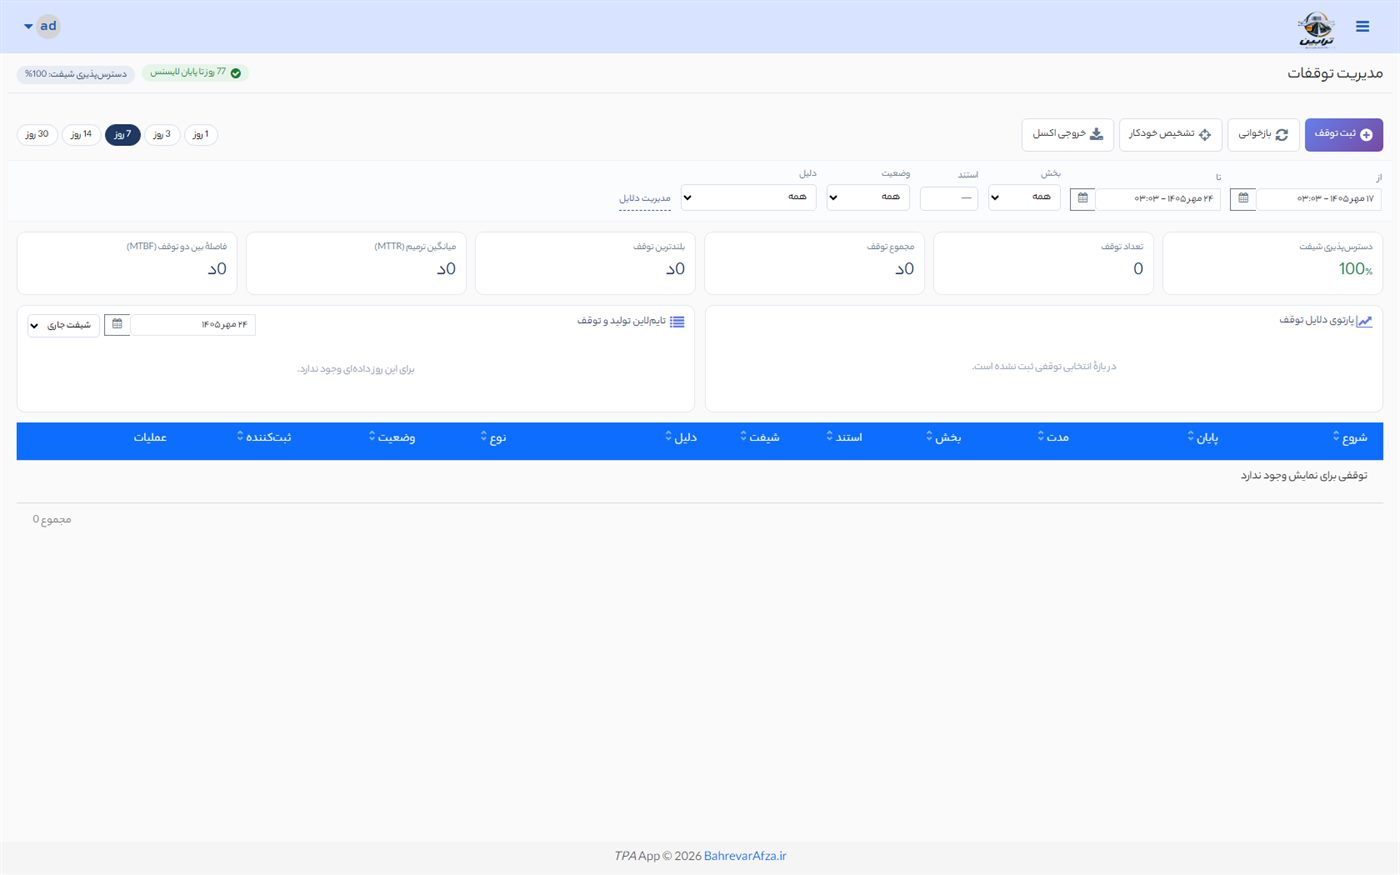
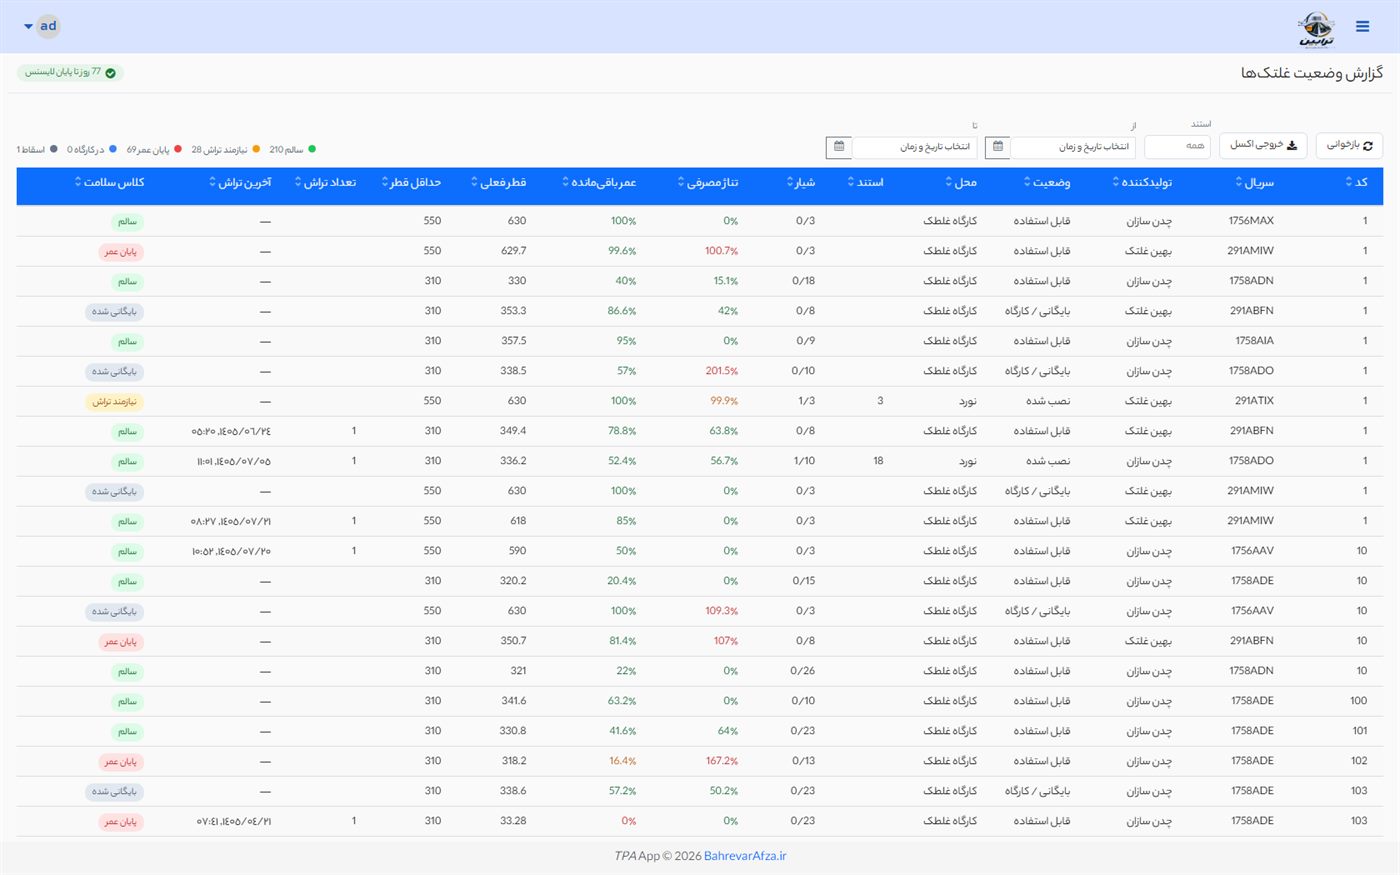
همان صفحههایی که اپراتور و مدیر میبیند
نمونههای واقعی از محیط سامانه در کارخانههای در حال بهرهبرداری.
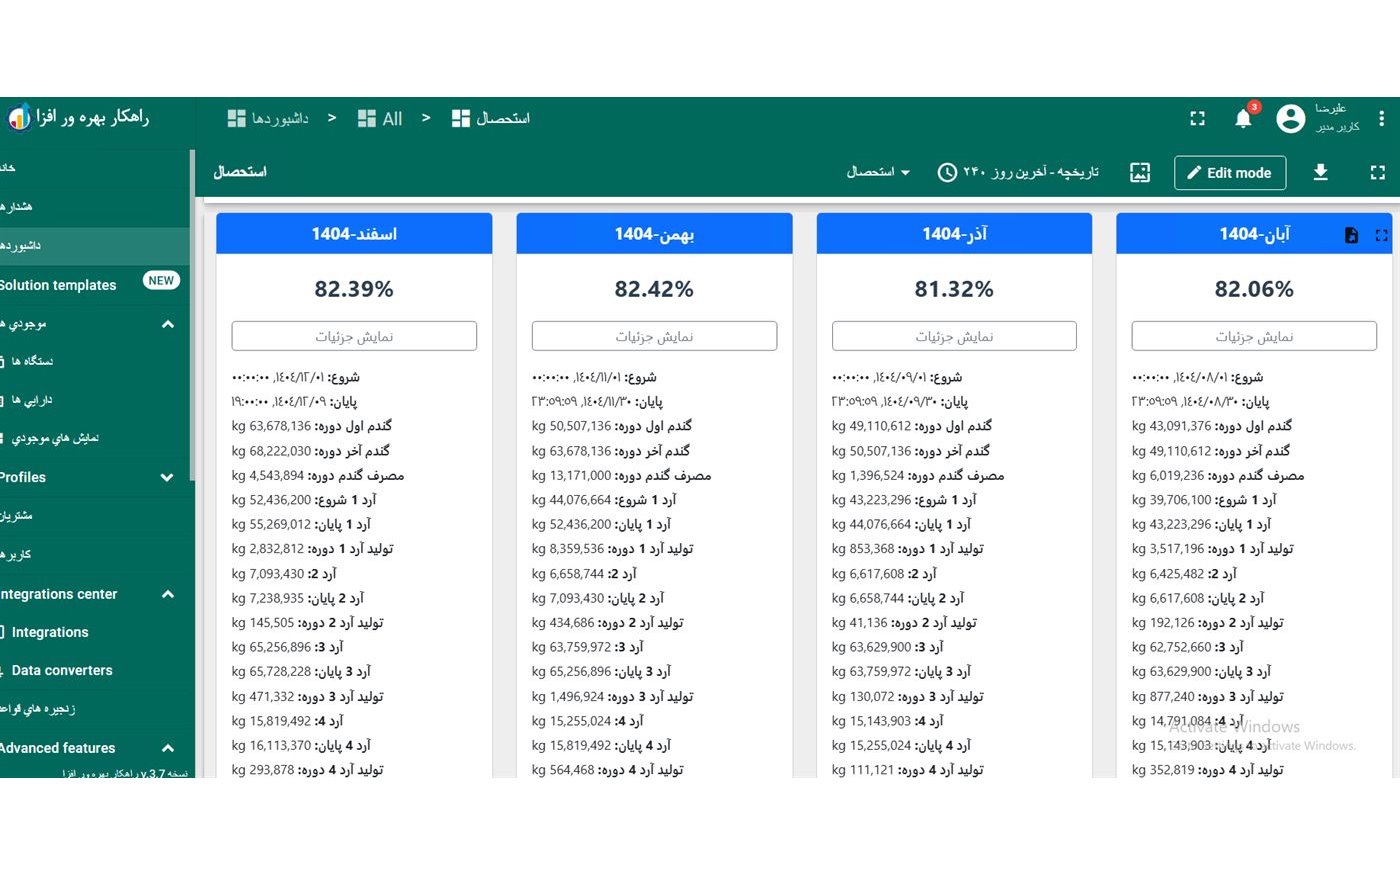
آنچه این راهکار انجام میدهد
- جمعآوری داده از Modbus TCP/RTU، ADAM، OPC UA و MQTT
- محاسبه دقیقهبهدقیقه توقف بر پایه حداقل سرعت هر تجهیز
- فرم ثبت دلیل توقف با جریان تأیید دو شیفت
- ارسال خودکار دلایل توقف به سند عملکرد تولید (انحراف از تولید)
- پنل TV سرعت لحظهای و هشدار «توقف دستگاه»
- تا ۱۹ داشبورد مصورسازی و گزارش اکسل
آنچه تحویل میگیرید
- مدل دادهای تجهیز، توقف و شیفت متناسب با کارخانه شما
- سرویس جمعآوری داده (PLC / جریانسنج / ورود دستی) با صف مقاوم
- وباپ ایستگاه کار برای اپراتور و پنل سرپرست
- داشبورد سالن تولید + پنل مدیریتی
- اتصال کارکرد و توقفات به ماژول نت و تولید راهکاران
- گزارشهای پارتو، روند و اثر اقدام اصلاحی
چیزهایی که کارفرماها قبل از قرارداد میپرسند
میخواهید روی خط تولید خودتان ببینید؟
سی دقیقه گفتوگو درباره تجهیزات، ERP موجود و گلوگاه اصلی شما — و یک برآورد صادقانه از اینکه اصلاً ارزش انجام دارد یا نه.